Le principali cause dei difetti nei giunti brasati e come migliorare qualità e affidabilità del processo
La brasatura è un processo di giunzione affidabile e ampiamente utilizzato nell’industria, ma per ottenere un giunto di qualità è necessario controllare correttamente diversi parametri.
La scelta della lega brasante, l’utilizzo del disossidante, la preparazione delle superfici, la geometria del giunto e la gestione del ciclo termico sono tutti fattori che possono influenzare il risultato finale.
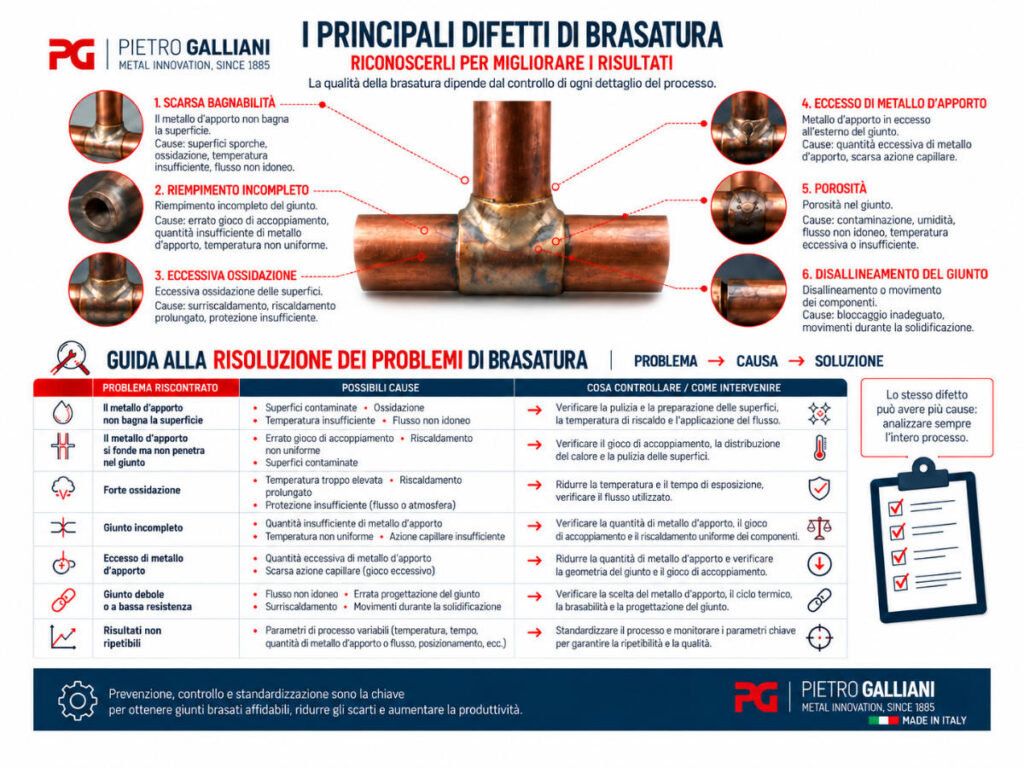
Quando uno di questi elementi non è correttamente controllato, possono comparire difetti quali scarsa bagnabilità, porosità, insufficiente penetrazione della lega, ossidazione o ridotta resistenza del giunto.
Analizzare il tipo di difetto e comprenderne le possibili cause è quindi il primo passo per migliorare la qualità della brasatura e rendere il processo più stabile e ripetibile.
In questo articolo analizziamo alcuni degli errori più comuni nella brasatura industriale e le principali azioni per prevenirli.
1. Preparazione insufficiente delle superfici
Uno degli errori più frequenti avviene ancora prima di iniziare il riscaldamento.
Le superfici da brasare devono essere pulite e prive di contaminanti che possano ostacolare la bagnabilità della lega.
Oli, grassi, ossidi, residui di lavorazione o altre contaminazioni possono creare una barriera tra il materiale base e la lega brasante.
Possibili conseguenze
- scarsa bagnabilità;
- distribuzione irregolare della lega;
- mancata penetrazione nel giunto;
- discontinuità nell’area brasata;
- riduzione dell’affidabilità del giunto.
Come evitarlo
Prima della brasatura è importante prevedere una preparazione adeguata delle superfici attraverso processi di sgrassaggio, pulizia meccanica o chimica, in funzione dei materiali e delle condizioni del componente.
La superficie dovrebbe essere preparata il più vicino possibile al momento della brasatura, evitando che possa nuovamente contaminarsi o ossidarsi.
2. Gioco del giunto non corretto
La brasatura sfrutta il fenomeno della capillarità per permettere alla lega fusa di penetrare nello spazio tra i componenti.
Per questo motivo, la distanza tra le superfici da unire rappresenta un parametro fondamentale.
Un gioco eccessivo può ridurre l’efficacia dell’azione capillare e richiedere una quantità maggiore di lega brasante.
Un gioco troppo ridotto, al contrario, può impedire alla lega di penetrare correttamente nel giunto.
È inoltre importante considerare che il gioco deve essere valutato alla temperatura di brasatura, tenendo conto della dilatazione termica dei materiali.
Possibili conseguenze
- riempimento incompleto del giunto;
- distribuzione non uniforme della lega;
- riduzione della resistenza meccanica;
- maggiore variabilità tra un componente e l’altro.
Come evitarlo
La geometria del giunto deve essere progettata considerando:
- materiali da unire;
- lega brasante utilizzata;
- coefficienti di dilatazione termica;
- temperatura di processo;
- geometria e dimensioni dei componenti.
Il corretto gioco del giunto favorisce una distribuzione uniforme della lega e contribuisce alla ripetibilità del processo.
3. Riscaldamento non uniforme
Uno degli errori più comuni nella brasatura a fiamma è concentrare il calore direttamente sulla lega brasante anziché riscaldare in modo uniforme i componenti da unire.
In condizioni corrette, è principalmente il calore dei materiali base a provocare la fusione e lo scorrimento della lega.
Quando i due componenti hanno masse o conducibilità termiche differenti, la gestione del riscaldamento diventa ancora più importante.
Possibili conseguenze
- fusione irregolare della lega;
- scarsa penetrazione;
- surriscaldamento localizzato;
- maggiore ossidazione;
- qualità non uniforme del giunto.
Come evitarlo
Il calore deve essere distribuito in maniera controllata, prestando particolare attenzione alle parti con maggiore massa o maggiore capacità di dissipare calore.
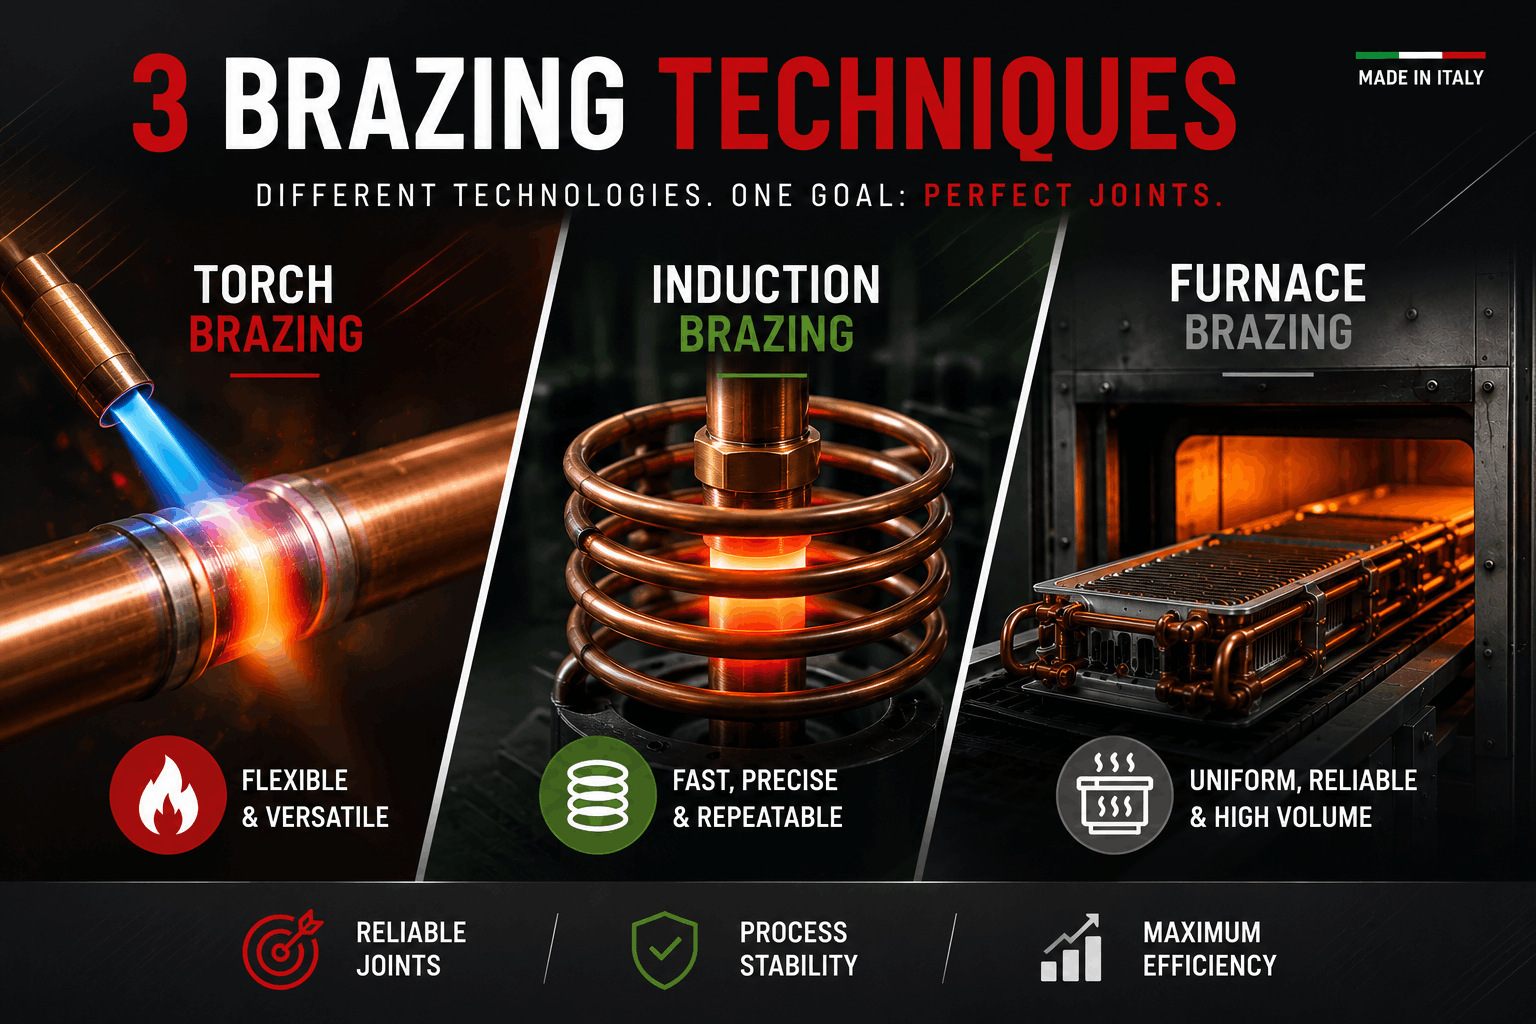
Nei processi automatizzati, un controllo preciso del ciclo termico tramite induzione o forno può contribuire a migliorare significativamente la ripetibilità.
4. Surriscaldamento del giunto
Aumentare eccessivamente la temperatura non migliora la brasatura.
Al contrario, il surriscaldamento può alterare il comportamento della lega brasante, aumentare l’ossidazione dei materiali e compromettere l’efficacia del disossidante.
Ogni lega presenta infatti un proprio intervallo di fusione e una temperatura di brasatura consigliata.
Possibili conseguenze
- ossidazione intensa delle superfici;
- degradazione del disossidante;
- alterazione della fluidità della lega;
- peggioramento dell’aspetto del giunto;
- possibile deterioramento delle caratteristiche dei materiali base.
Come evitarlo
È importante lavorare all’interno dell’intervallo termico previsto per la lega utilizzata e limitare il tempo di permanenza alle alte temperature.
Il principio dovrebbe essere quello di utilizzare il calore necessario per ottenere il corretto scorrimento della lega, evitando un apporto termico eccessivo.
5. Temperatura insufficiente
Anche il problema opposto può compromettere il risultato.
Se il giunto non raggiunge una temperatura adeguata, la lega può iniziare a fondere senza raggiungere le condizioni necessarie per una corretta bagnabilità e diffusione capillare.
Possibili conseguenze
- lega che rimane concentrata nella zona di applicazione;
- scarsa bagnabilità;
- penetrazione incompleta;
- giunto irregolare;
- resistenza meccanica insufficiente.
Come evitarlo
Prima di alimentare completamente la lega nel giunto è necessario assicurarsi che i componenti abbiano raggiunto una temperatura adeguata e sufficientemente uniforme.
6. Scelta non corretta della lega brasante
Non tutte le leghe brasanti sono adatte a tutti i materiali e a tutti i processi.
La selezione deve considerare contemporaneamente:
- materiali base;
- temperatura di brasatura;
- condizioni di esercizio del componente;
- sollecitazioni meccaniche;
- tecnica di riscaldamento;
- geometria del giunto.
Ad esempio, le leghe base argento offrono elevata versatilità e ottime caratteristiche di bagnabilità su numerosi materiali, mentre le leghe CuP e CuPAg trovano largo impiego nella brasatura del rame, in particolare nei settori HVAC e refrigerazione.
Possibili conseguenze di una scelta non corretta
- scarsa bagnabilità;
- temperatura di processo non adeguata;
- giunti fragili;
- difficoltà di lavorazione;
- prestazioni insufficienti nelle condizioni di esercizio.
Come evitarlo
La lega deve essere selezionata partendo dall’applicazione e non semplicemente dalla temperatura di fusione o dal costo.
La soluzione più economica in termini di materiale, infatti, non coincide necessariamente con quella più efficiente considerando l’intero processo produttivo.
7. Utilizzo non corretto del disossidante
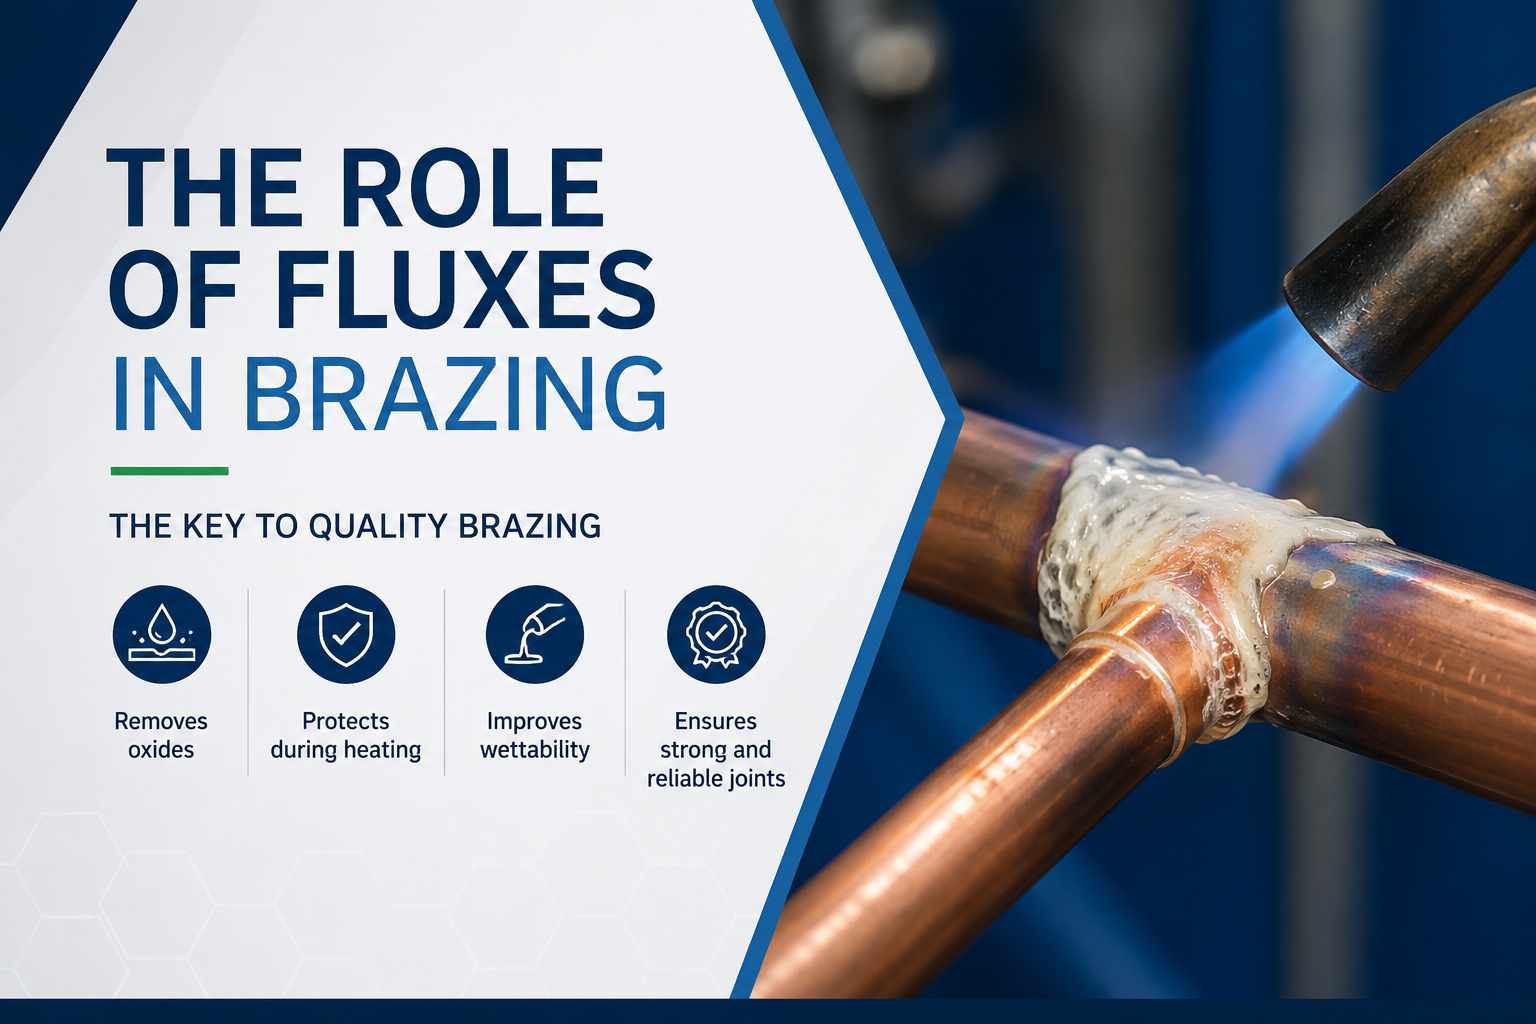
Il disossidante per brasatura ha il compito di rimuovere gli ossidi presenti sulle superfici e proteggerle dalla nuova ossidazione durante il riscaldamento, favorendo la bagnabilità della lega brasante.
Una quantità insufficiente, un disossidante non adatto alla temperatura di processo o un’applicazione non uniforme possono compromettere il risultato.
Anche un surriscaldamento prolungato può ridurne l’efficacia.
Possibili conseguenze
- ossidazione delle superfici;
- difficoltà di scorrimento della lega;
- bagnabilità insufficiente;
- giunti irregolari;
- residui difficili da rimuovere.
Come evitarlo
È necessario utilizzare un disossidante:
- compatibile con i materiali;
- adatto alla lega brasante;
- efficace nell’intervallo di temperatura del processo;
- applicato nella quantità e nella posizione corrette.
Va inoltre ricordato che alcune leghe CuP utilizzate su rame-rame possono svolgere un’azione autodisossidante grazie alla presenza del fosforo e, in queste condizioni, normalmente non richiedono un disossidante aggiuntivo.
8. Quantità non corretta di lega brasante
Utilizzare una quantità elevata di lega non significa necessariamente ottenere un giunto più resistente.
Nella brasatura correttamente progettata, la lega deve penetrare e distribuirsi nello spazio tra i componenti.
Un eccesso di materiale può aumentare i costi e creare accumuli esterni senza apportare reali benefici alla resistenza del giunto.
Una quantità insufficiente, invece, può determinare un riempimento incompleto.
Come evitarlo
La quantità di lega deve essere definita in funzione di:
- superficie da brasare;
- geometria del giunto;
- gioco tra i componenti;
- modalità di alimentazione della lega.
Nelle produzioni automatizzate, l’utilizzo di anelli, preformati o quantità predeterminate di lega può contribuire significativamente alla ripetibilità del processo.
9. Movimento dei componenti durante la solidificazione
Una volta che la lega ha riempito il giunto, i componenti devono rimanere nella posizione corretta fino alla completa solidificazione.
Movimenti o vibrazioni durante questa fase possono interferire con la formazione del giunto.
Possibili conseguenze
- discontinuità;
- giunto non uniforme;
- riduzione della resistenza;
- problemi dimensionali o di allineamento.
Come evitarlo
È opportuno utilizzare sistemi di posizionamento o fissaggio adeguati e attendere la solidificazione della lega prima di movimentare l’assieme.
10. Mancato controllo del processo
In una produzione industriale, ottenere un buon giunto una volta non è sufficiente.
L’obiettivo deve essere quello di ottenere lo stesso livello di qualità in modo ripetibile.
Variabili apparentemente limitate – come il tempo di riscaldamento, la posizione della fiamma, la quantità di disossidante o la quantità di lega – possono generare differenze significative tra i componenti.
Come evitarlo
Quando possibile, è utile standardizzare:
- preparazione delle superfici;
- gioco e posizionamento dei componenti;
- quantità di lega;
- quantità e modalità di applicazione del disossidante;
- ciclo termico;
- tempo di riscaldamento;
- modalità di raffreddamento;
- controlli finali.
L’automazione di alcune fasi può inoltre contribuire a ridurre la variabilità legata all’operatore.
Guida rapida alla diagnosi dei principali difetti di brasatura
| Problema osservato | Possibili cause | Cosa verificare |
| La lega non bagna la superficie | Superficie contaminata, ossidazione, temperatura insufficiente, disossidante non adeguato | Pulizia, temperatura e scelta del flux |
| La lega fonde ma non penetra nel giunto | Gioco non corretto, riscaldamento non uniforme, superfici contaminate | Geometria del giunto e distribuzione del calore |
| Forte ossidazione | Temperatura troppo elevata, riscaldamento prolungato, protezione insufficiente | Ciclo termico e disossidante |
| Giunto incompleto | Quantità insufficiente di lega, capillarità insufficiente, temperatura non uniforme | Quantità di lega, gioco e riscaldamento |
| Accumulo eccessivo di lega | Quantità troppo elevata o scarsa azione capillare | Dosaggio della lega e geometria |
| Giunto fragile o poco resistente | Lega non adatta, geometria errata, surriscaldamento o movimento durante la solidificazione | Lega, processo e progettazione del giunto |
| Risultati non ripetibili | Parametri di processo variabili | Standardizzazione e controllo del processo |
Nota: uno stesso difetto può avere più cause. La diagnosi dovrebbe quindi considerare il processo nel suo complesso e non un singolo parametro isolato.
Prevenire i difetti significa controllare l’intero processo
La qualità di una brasatura non dipende da un singolo elemento.
Un giunto affidabile nasce dalla corretta combinazione di:
Preparazione delle superfici
↓
Progettazione del giunto
↓
Scelta della lega brasante
↓
Scelta e applicazione del disossidante
↓
Controllo del riscaldamento
↓
Corretta alimentazione della lega
↓
Raffreddamento e controllo finale
La standardizzazione di queste fasi è particolarmente importante nei processi industriali, dove qualità e ripetibilità devono essere garantite su migliaia di componenti.
Conclusione
Molti dei difetti riscontrati nella brasatura non dipendono da un unico errore, ma dall’interazione tra materiali, lega brasante, disossidante, geometria del giunto e ciclo termico.
Individuare la causa reale del problema è quindi fondamentale prima di modificare il processo.
Una corretta preparazione delle superfici, un adeguato gioco del giunto, la scelta della lega e del disossidante più appropriati e un controllo accurato del riscaldamento consentono di ridurre sensibilmente il rischio di difetti e di ottenere un processo più stabile e ripetibile.
In ambito industriale, questo significa non soltanto migliorare la qualità del giunto, ma anche ridurre rilavorazioni e scarti, aumentare la produttività e migliorare l’affidabilità del componente finale.
Le soluzioni Pietro Galliani per la brasatura
La corretta selezione dei materiali di apporto rappresenta una parte fondamentale del processo.
Pietro Galliani offre una gamma completa di soluzioni per differenti applicazioni industriali:
- leghe brasanti base argento;
- leghe rame-fosforo (CuP);
- leghe rame-fosforo-argento (CuPAg);
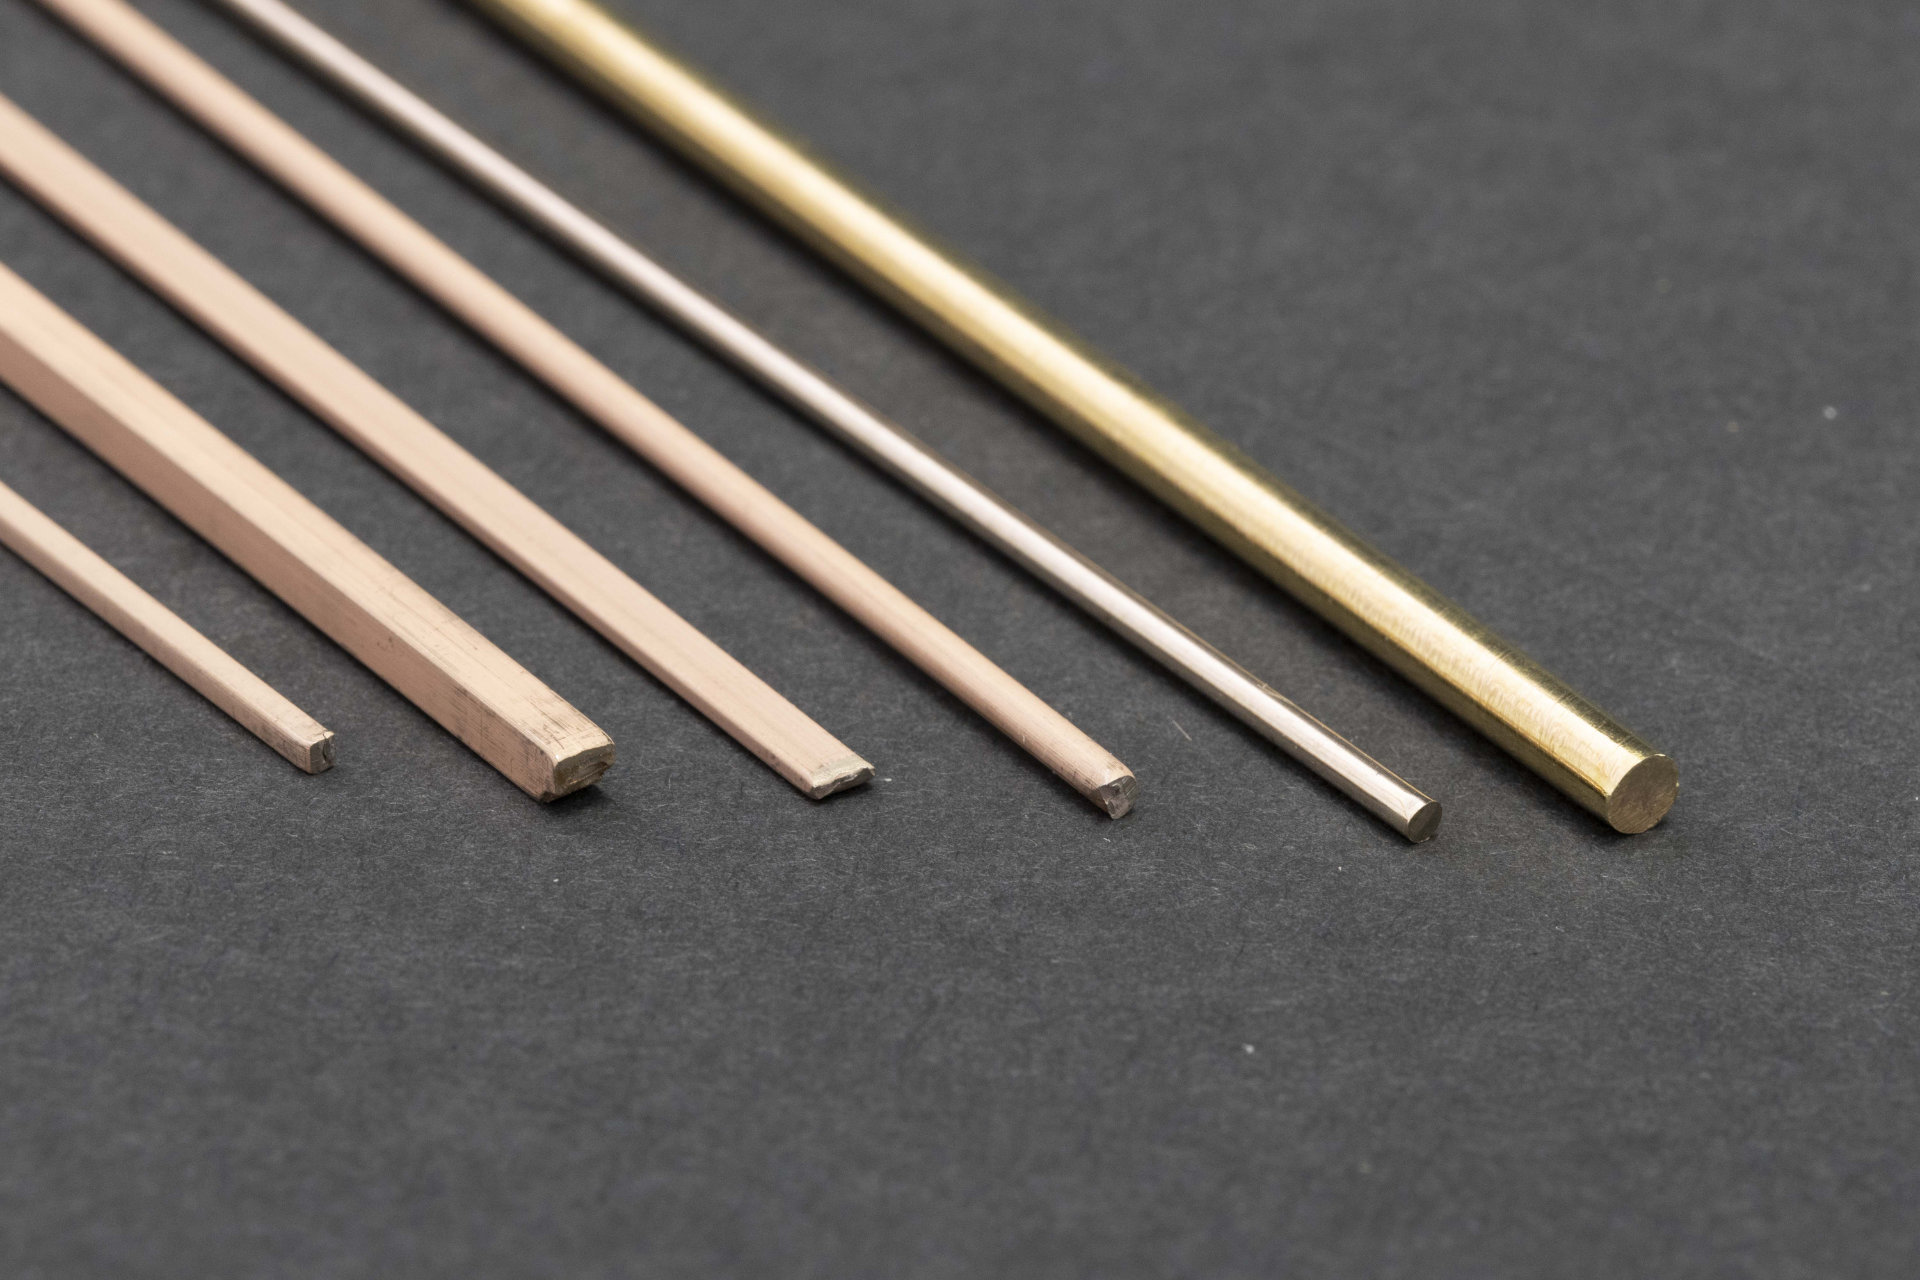
- leghe brasanti disponibili in differenti formati;
- disossidanti per brasatura GALFLO, sviluppati per differenti esigenze di processo;
- GALFLO Eco Green, la soluzione sviluppata per coniugare elevate prestazioni di brasatura con una formulazione orientata a una maggiore attenzione alla sicurezza e alla sostenibilità.
La scelta della combinazione più appropriata tra lega, formato e disossidante può contribuire a migliorare la qualità del giunto e la stabilità dell’intero processo produttivo.