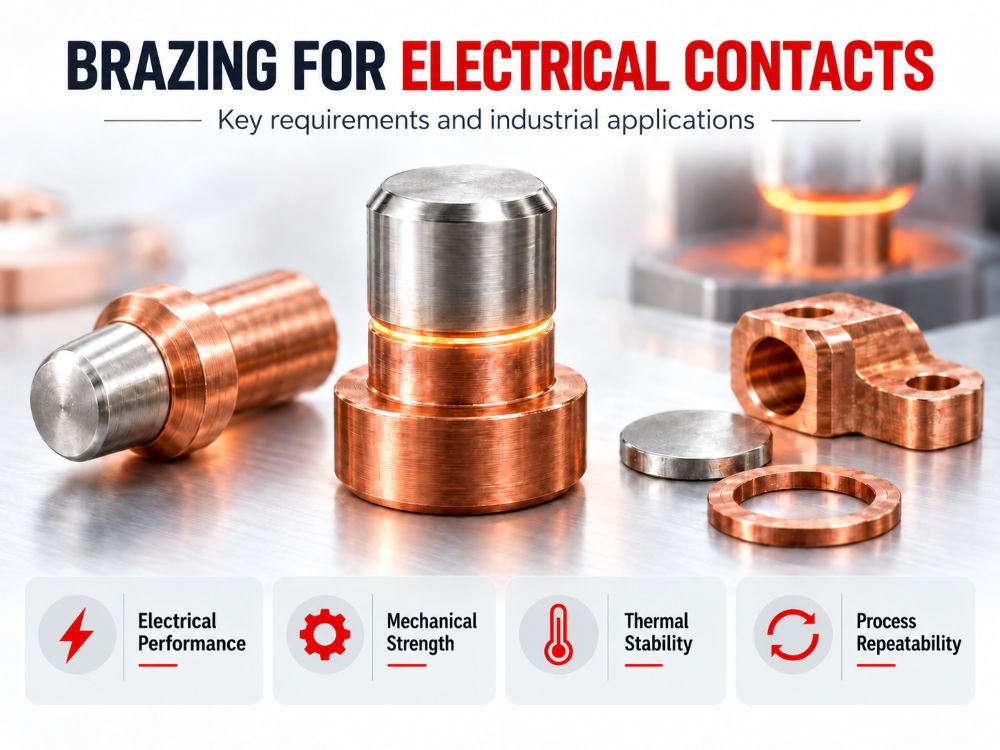
Materiali, leghe brasanti e controllo di processo per giunti elettrici affidabili
Nel settore della contatteria elettrica, la qualità del collegamento tra i diversi componenti è fondamentale per garantire affidabilità, durata e prestazioni del dispositivo.
Relè, contattori, interruttori, terminali, dispositivi di protezione e numerosi altri componenti elettrici devono infatti lavorare in condizioni caratterizzate da:
- passaggio di corrente;
- cicli termici ripetuti;
- vibrazioni;
- sollecitazioni meccaniche;
- possibili archi elettrici;
- temperature localmente elevate.
In molte di queste applicazioni, la brasatura rappresenta una tecnologia particolarmente efficace per unire materiali differenti e realizzare collegamenti meccanicamente resistenti e ripetibili.
Tuttavia, la realizzazione di un buon giunto nella contatteria elettrica richiede un’attenta valutazione di materiali base, lega brasante, geometria del giunto, tecnica di riscaldamento e controllo del processo.
In questo articolo analizziamo i principali requisiti della brasatura applicata alla contatteria elettrica e alcuni degli aspetti più importanti da considerare nella progettazione del processo.
Perché utilizzare la brasatura nella contatteria elettrica
Molti componenti elettrici sono costituiti da materiali differenti, selezionati per svolgere funzioni specifiche.
Ad esempio, un componente può combinare:
- un supporto in rame o lega di rame, scelto per la sua elevata conducibilità;
- un materiale di contatto con caratteristiche specifiche di resistenza all’arco, all’usura o alle alte temperature;
- un materiale d’apporto utilizzato per creare il collegamento tra i due elementi.
In questi casi, la brasatura consente di ottenere un’unione permanente senza portare a fusione i materiali base.
La lega brasante fonde e penetra nel giunto per capillarità, creando un collegamento metallurgico tra le superfici.
Tra i principali vantaggi della brasatura nella contatteria elettrica troviamo:
- possibilità di unire materiali diversi;
- elevata resistenza meccanica del giunto;
- buona ripetibilità del processo;
- temperature inferiori rispetto alla fusione dei materiali base;
- possibilità di automatizzare la produzione;
- compatibilità con componenti di geometria complessa;
- possibilità di dosare con precisione la quantità di lega utilizzata.
I principali requisiti di un giunto brasato elettrico
Un giunto utilizzato in un componente elettrico deve normalmente soddisfare più requisiti contemporaneamente.
Resistenza meccanica
Il collegamento deve resistere alle sollecitazioni generate durante il montaggio e l’esercizio del componente.
Vibrazioni, cicli di apertura e chiusura, dilatazioni termiche e shock meccanici possono sottoporre il giunto a sollecitazioni ripetute.
Per questo motivo, la lega brasante deve garantire una combinazione adeguata di:
- resistenza;
- duttilità;
- capacità di assorbire le sollecitazioni;
- stabilità nel tempo.
Prestazioni elettriche
Nella contatteria elettrica è necessario prestare particolare attenzione anche al comportamento elettrico dell’assemblaggio.
La zona brasata non dovrebbe introdurre inutilmente elevate resistenze di contatto o discontinuità nel percorso della corrente.
È importante però sottolineare che la conducibilità del giunto dipende dall’intero sistema:
- materiali base;
- lega brasante;
- geometria del giunto;
- spessore della zona brasata;
- qualità metallurgica dell’interfaccia.
Per questo motivo, l’obiettivo non è semplicemente scegliere la lega con la maggiore conducibilità possibile, ma progettare un giunto che garantisca contemporaneamente caratteristiche elettriche, meccaniche e produttive adeguate.
Resistenza ai cicli termici
Il passaggio di corrente genera calore.
Inoltre, numerosi dispositivi elettrici lavorano attraverso cicli ripetuti di accensione e spegnimento.
Il giunto brasato può quindi essere sottoposto a continue variazioni di temperatura.
Quando vengono uniti materiali con differenti coefficienti di dilatazione termica, queste variazioni possono generare tensioni all’interno del giunto.
Una lega sufficientemente duttile può aiutare ad assorbire tali sollecitazioni e ridurre il rischio di cricche o cedimenti nel tempo.
I materiali utilizzati nella contatteria elettrica
La contatteria elettrica utilizza una grande varietà di materiali.
Tra i materiali base più comuni troviamo:
- rame;
- ottone;
- leghe di rame;
- acciai;
- materiali a base argento;
- materiali compositi destinati ai contatti elettrici.
I materiali di contatto possono essere scelti in funzione delle caratteristiche richieste dall’applicazione, come:
- conducibilità;
- resistenza all’arco;
- resistenza all’usura;
- stabilità alle alte temperature;
- resistenza alla saldatura per contatto.
La presenza di materiali differenti rende particolarmente importante lo studio della compatibilità metallurgica tra materiale base, materiale di contatto e lega brasante.
La scelta della lega brasante
La scelta della lega per brasatura rappresenta uno degli aspetti più importanti nella progettazione del processo.
In molte applicazioni della contatteria elettrica vengono utilizzate leghe base argento, grazie alla loro combinazione di:
- ottima bagnabilità;
- buona fluidità;
- temperature di brasatura relativamente contenute;
- elevata affidabilità del giunto;
- buona duttilità;
- compatibilità con numerosi materiali metallici.
La percentuale di argento e la composizione della lega devono però essere valutate in funzione dell’applicazione.
Temperatura di brasatura
Una temperatura di lavoro più bassa può rappresentare un vantaggio quando i componenti sono sensibili al calore.
Ridurre l’apporto termico può contribuire a limitare:
- deformazioni;
- alterazioni metallurgiche;
- ossidazione;
- danneggiamento di altri elementi presenti nell’assemblaggio.
Bagnabilità
La lega deve essere in grado di bagnare correttamente i materiali da unire.
Una bagnabilità insufficiente può provocare:
- riempimento incompleto;
- aree non brasate;
- ridotta resistenza;
- risultati poco ripetibili.
La compatibilità tra lega, materiale base e disossidante deve quindi essere valutata nel suo insieme.
Duttilità
In applicazioni soggette a vibrazioni o cicli termici, una buona duttilità del giunto può rappresentare un importante vantaggio.
Permette infatti di assorbire parte delle tensioni generate dalle differenti espansioni termiche dei materiali.
Geometria del giunto e capillarità
Come in tutte le applicazioni di brasatura, anche nella contatteria elettrica la geometria del giunto riveste un ruolo fondamentale.
La lega fusa deve poter penetrare tra le superfici grazie all’azione capillare.
Un gioco non corretto può compromettere il processo.
Gioco troppo elevato
Può determinare:
- riduzione dell’azione capillare;
- maggiore consumo di lega;
- accumulo di materiale;
- minore ripetibilità.
Gioco troppo ridotto
Può invece impedire alla lega di penetrare completamente nel giunto.
La progettazione deve inoltre considerare le differenze di espansione termica dei materiali durante il ciclo di brasatura.
Il controllo del calore
Nella produzione di componenti elettrici è spesso necessario limitare il riscaldamento alle sole zone interessate dalla brasatura.
Un apporto termico eccessivo può infatti modificare le caratteristiche del componente o danneggiare materiali sensibili.
Per questo motivo trovano impiego diverse tecniche di riscaldamento.
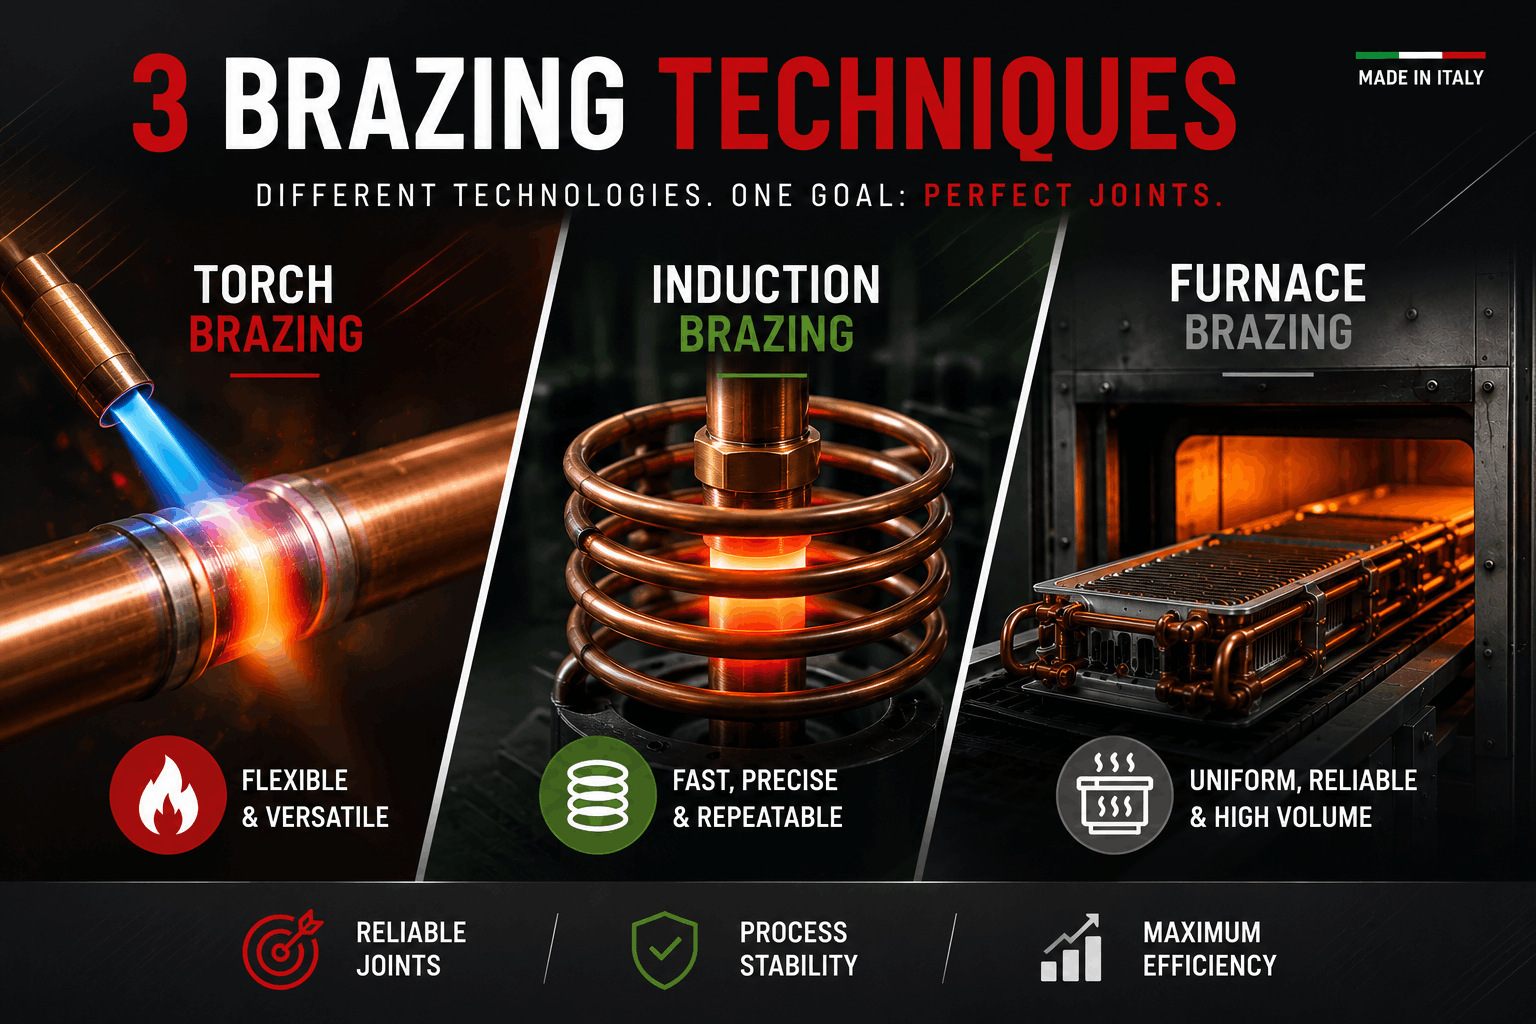
Brasatura a fiamma
Può essere utilizzata per produzioni relativamente flessibili o per componenti di dimensioni maggiori.
Il risultato dipende tuttavia in misura significativa dal controllo dell’operatore.
Brasatura a induzione
La brasatura a induzione è particolarmente interessante per la contatteria elettrica perché consente di ottenere un riscaldamento:
- rapido;
- localizzato;
- controllabile;
- altamente ripetibile.
Si presta inoltre molto bene all’automazione e alle produzioni in serie.
Brasatura in forno
Per alcune tipologie di componenti e grandi volumi produttivi può essere utilizzata anche la brasatura in forno.
Il vantaggio principale è la grande uniformità del ciclo termico e la possibilità di processare contemporaneamente numerosi componenti.
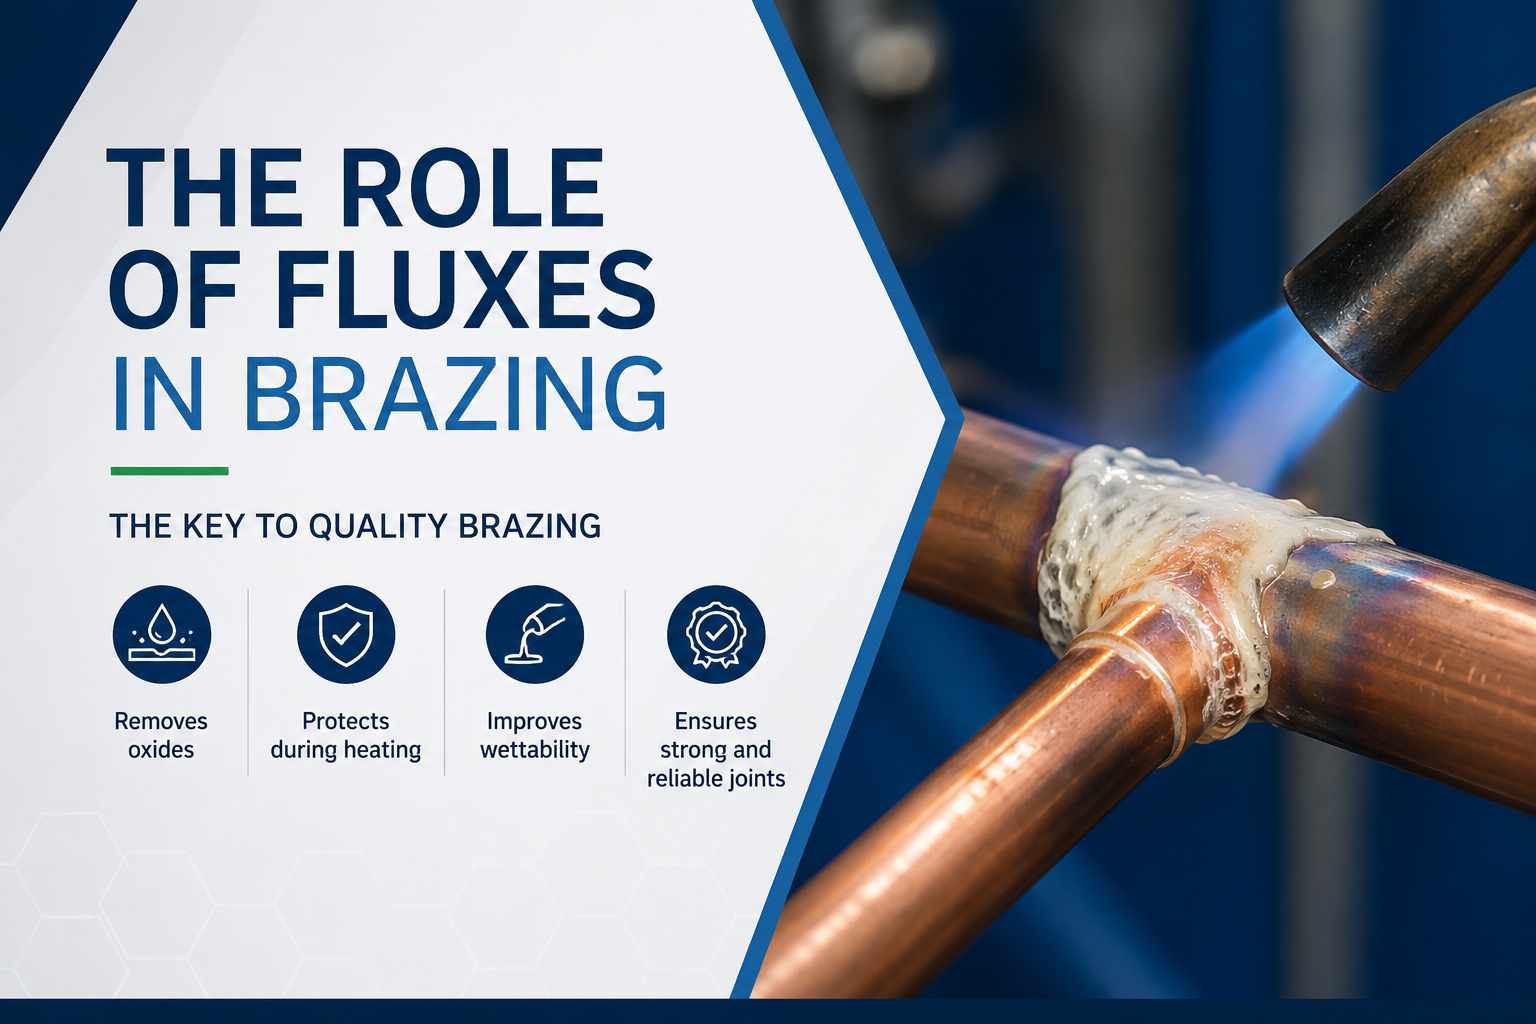
Il ruolo dei disossidanti
Quando la brasatura viene effettuata in presenza di aria, la formazione di ossidi può compromettere significativamente il processo.
Il disossidante per brasatura svolge quindi una funzione essenziale:
- rimuove gli ossidi superficiali;
- protegge i materiali durante il riscaldamento;
- migliora la bagnabilità;
- facilita lo scorrimento della lega.
La scelta del disossidante deve essere effettuata considerando:
- materiali da unire;
- lega brasante;
- temperatura di processo;
- metodo di riscaldamento;
- eventuali requisiti di pulizia successiva.
Nei processi eseguiti in atmosfere controllate o sotto vuoto, l’utilizzo del disossidante può essere ridotto o non necessario, a seconda dell’applicazione.
Preformati e controllo della quantità di lega
Nelle produzioni industriali della contatteria elettrica, uno degli aspetti più importanti è la ripetibilità.
Utilizzare una quantità variabile di lega può generare differenze significative tra un componente e l’altro.
Per questo motivo vengono spesso utilizzati:
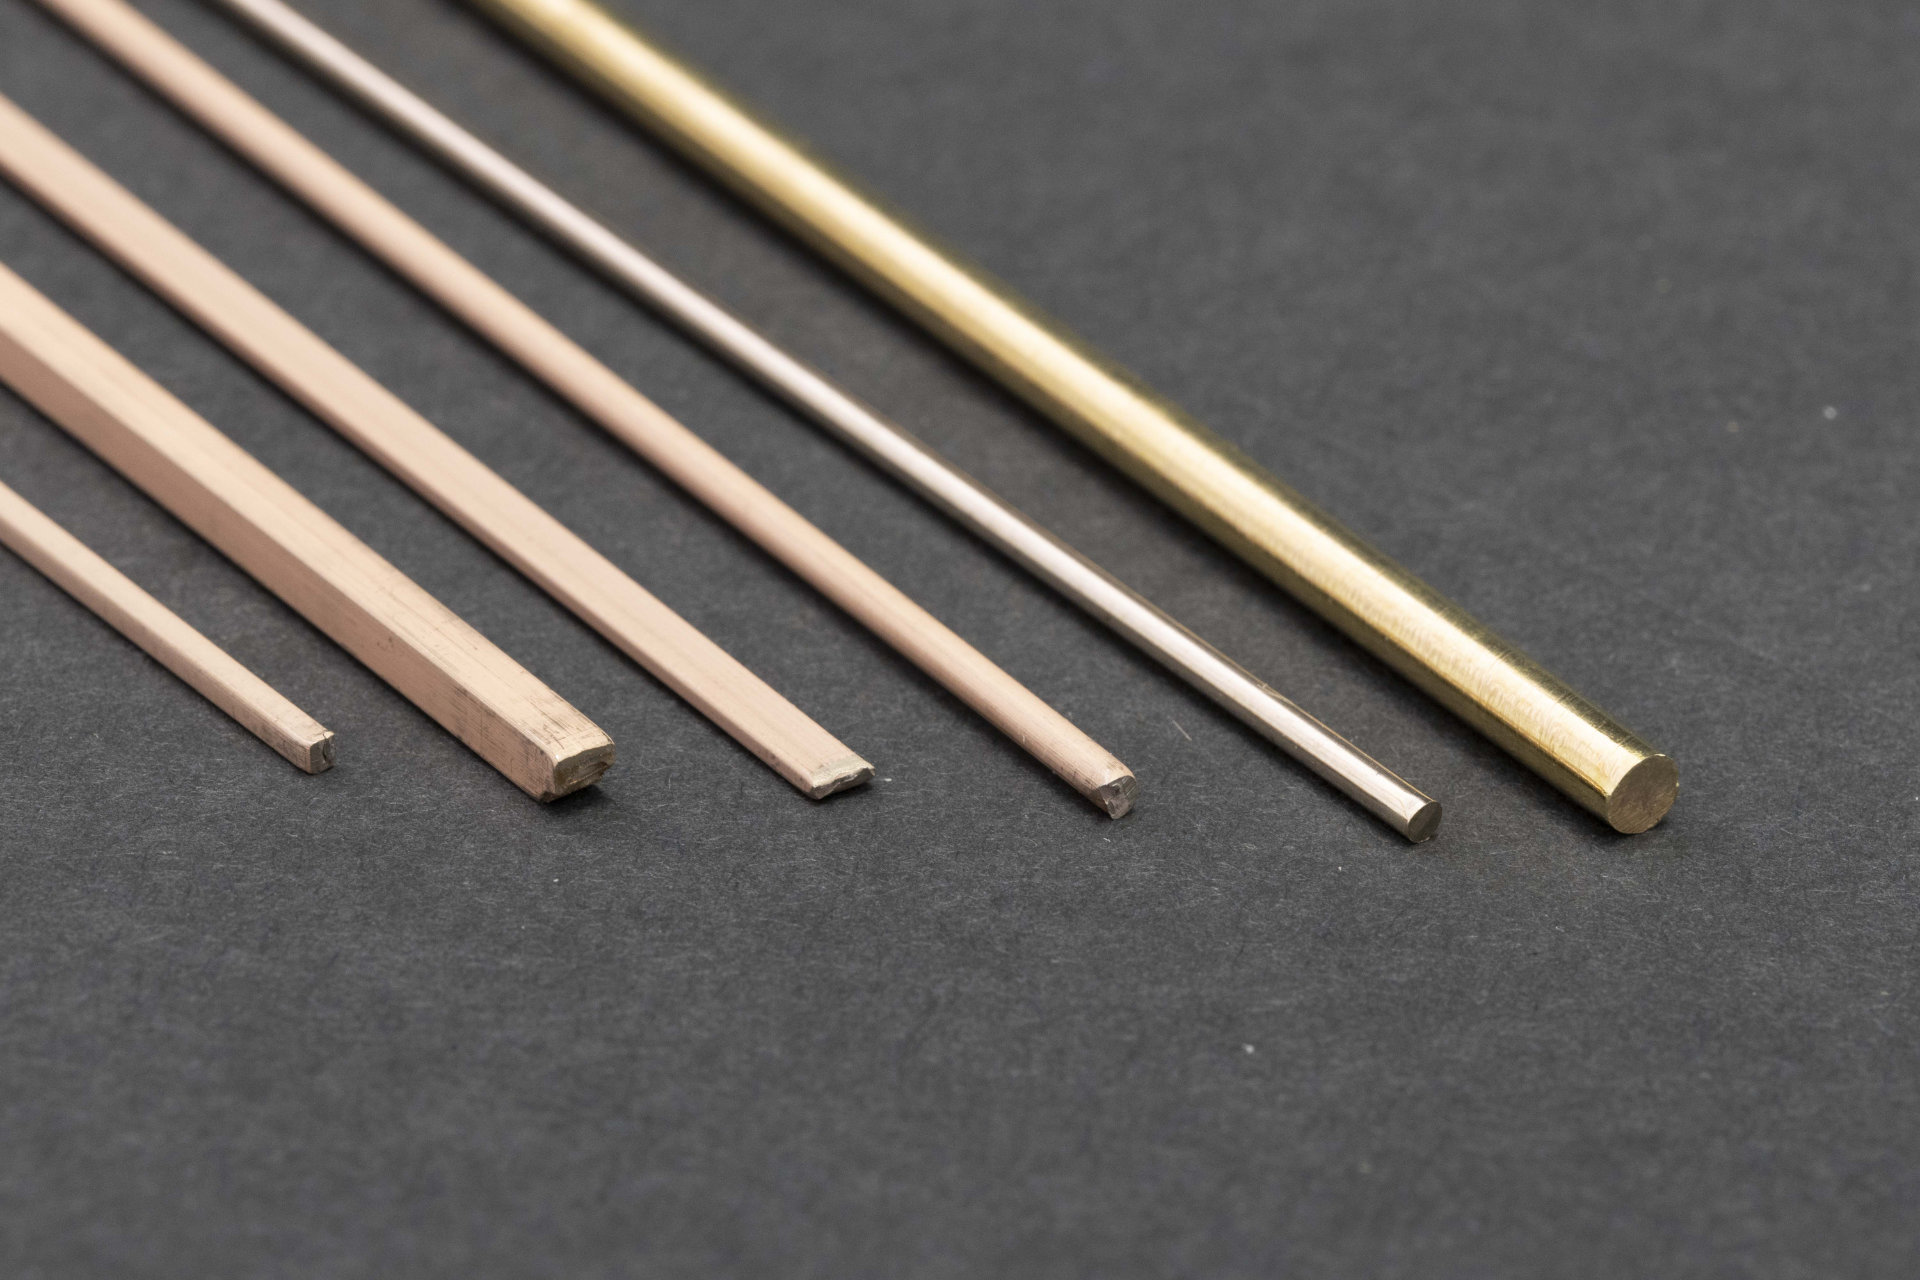
- anelli;
- rondelle;
- dischi;
- segmenti;
- sagome specifiche;
- altri tipi di preformati in lega brasante.
Un preformato consente di introdurre nel giunto una quantità di lega predeterminata.
Questo permette di:
- ridurre la variabilità;
- limitare gli eccessi di lega;
- migliorare la ripetibilità;
- semplificare l’automazione;
- ridurre gli scarti;
- aumentare la produttività.
La geometria del preformato può inoltre essere sviluppata in funzione della forma del componente da brasare.
Brasatura e automazione
La contatteria elettrica è spesso caratterizzata da produzioni di grandi volumi.
Per questo motivo, molti processi vengono progettati fin dall’inizio per l’automazione.
Una linea automatizzata può controllare:
| Posizionamento componenti | Preformato / lega | Disossidante | Riscaldamento | Tempo a temperatura | Raffreddamento | Controllo finale |
La standardizzazione di queste fasi consente di ridurre le differenze tra un pezzo e l’altro e di migliorare la stabilità complessiva del processo.
Le applicazioni tipiche
La brasatura può essere utilizzata in differenti componenti del settore elettrico ed elettromeccanico.
Tra le applicazioni possiamo trovare:
Relè
Collegamento di elementi e materiali di contatto ai relativi supporti metallici.
Contattori
Assemblaggio di componenti destinati a gestire frequenti cicli di commutazione e correnti elevate.
Interruttori e dispositivi di protezione
Componenti che richiedono elevata affidabilità meccanica ed elettrica.
Terminali e connessioni
Assemblaggi nei quali il controllo della resistenza elettrica e della robustezza meccanica è particolarmente importante.
Dispositivi per la distribuzione elettrica
Componenti utilizzati in quadri elettrici, apparecchiature di distribuzione e sistemi industriali.
Principali criticità da controllare
| Parametro | Possibile problema | Aspetto da controllare |
| Superficie | Scarsa bagnabilità | Pulizia e ossidazione |
| Gioco del giunto | Riempimento incompleto | Geometria e tolleranze |
| Quantità di lega | Accumuli o zone incomplete | Dosaggio / preformato |
| Temperatura | Alterazione dei materiali | Ciclo termico |
| Disossidante | Residui o scarsa bagnabilità | Compatibilità e quantità |
| Posizionamento | Giunti non uniformi | Fissaggio dei componenti |
| Processo | Variabilità | Automazione e standardizzazione |
Uno stesso difetto può essere generato da più cause: per questo motivo l’analisi deve considerare sempre l’intero sistema di brasatura.
Qualità del giunto e controllo del processo
Nei componenti elettrici, la qualità del giunto deve essere valutata non soltanto dal punto di vista estetico.
In funzione dell’applicazione possono essere previsti controlli relativi a:
- corretta distribuzione della lega;
- riempimento del giunto;
- resistenza meccanica;
- dimensioni e geometria;
- continuità del collegamento;
- prestazioni elettriche;
- resistenza ai cicli termici.
Il livello e il tipo di controllo devono essere definiti sulla base dei requisiti del componente e delle condizioni di utilizzo.
Conclusione
La brasatura nella contatteria elettrica richiede un equilibrio tra prestazioni meccaniche, caratteristiche elettriche e stabilità del processo produttivo.
La qualità del risultato dipende dalla corretta combinazione tra:
- materiali da unire;
- lega brasante;
- geometria del giunto;
- disossidante;
- tecnica di riscaldamento;
- quantità di lega;
- controllo del ciclo termico.
In particolare, nelle produzioni di grandi volumi, l’impiego di preformati e processi automatizzati può contribuire significativamente a migliorare la ripetibilità e ridurre la variabilità tra i componenti.
Una progettazione corretta del processo consente quindi non soltanto di ottenere giunti affidabili, ma anche di ridurre gli scarti, migliorare la produttività e aumentare l’affidabilità del dispositivo finale.
Le soluzioni Pietro Galliani per la contatteria elettrica
Pietro Galliani mette a disposizione differenti soluzioni per applicazioni nel settore elettrico ed elettromeccanico, con particolare attenzione alla qualità e alla ripetibilità dei processi industriali.
La gamma comprende:
- leghe brasanti base argento;
- leghe disponibili in diversi intervalli di fusione e composizioni;
- fili, nastri e lamine;
- anelli e preformati sviluppabili in funzione della geometria del componente;
- disossidanti per brasatura GALFLO;
- soluzioni dedicate a processi manuali e automatizzati.
La corretta combinazione tra lega, formato, disossidante e tecnologia di brasatura permette di sviluppare processi più affidabili e adatti alle specifiche esigenze della contatteria elettrica.